Eine Batterie besteht ihren letzten Test. Das klingt beruhigend, erklärt aber noch nicht, wie sorgfältig sie gebaut wurde. Manche Fehler zeigen sich direkt, andere verändern erst mit der Nutzung ihre Wirkung. Deshalb beginnt Qualitätskontrolle lange vor dem fertigen Speicher. Sensoren beobachten einzelne Arbeitsschritte, ordnen Messwerte einem Bauteil zu und helfen, Abweichungen früh zu erkennen. Der Endtest bleibt nötig: Er prüft, ob die zusammengefügten Teile als System funktionieren. Wer beides auseinanderhält, versteht auch, warum Tausende Produktionsdaten keine lebenslange Fehlerfreiheit versprechen.
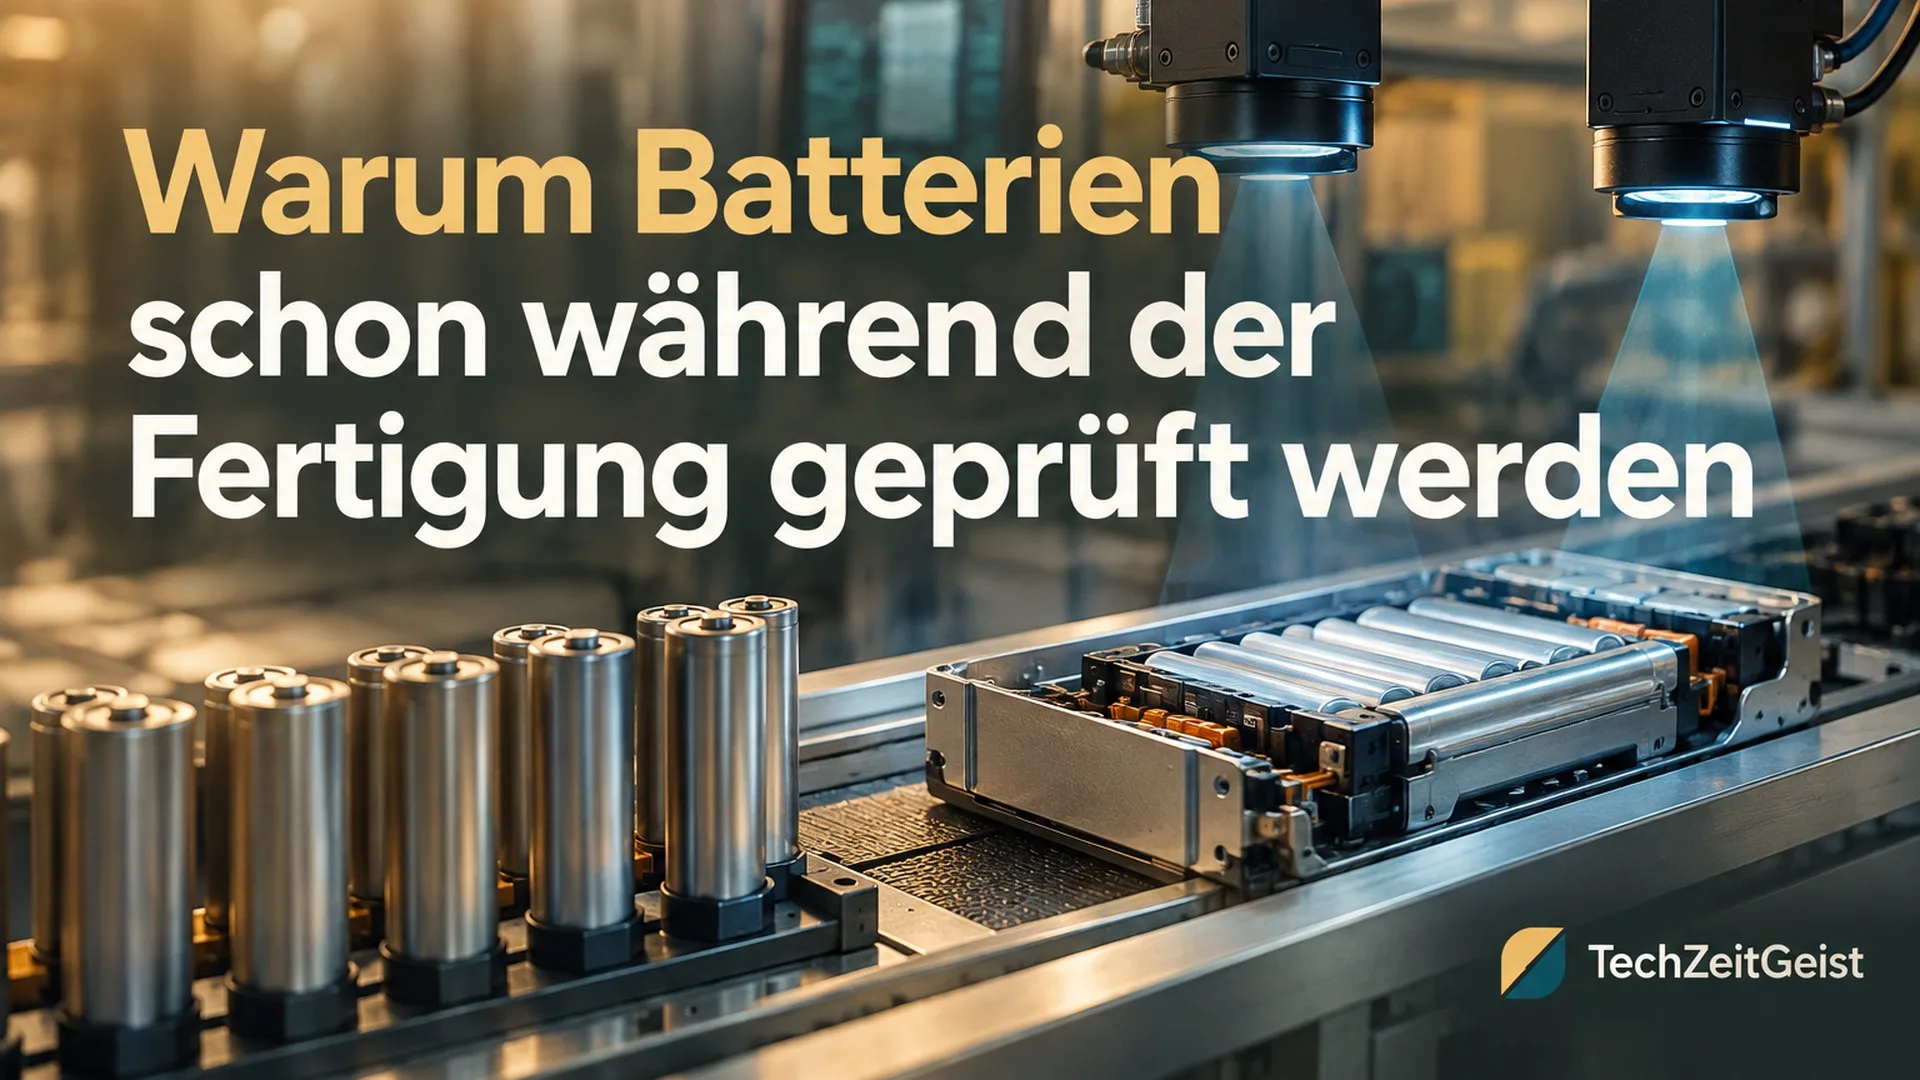
BMW meldet am 2. Oktober den Serienstart seines Hochvoltspeicherwerks Irlbach-Straßkirchen. Angelieferte Batteriezellen werden dort zu Speichern für die Neue Klasse zusammengebaut. Nach Unternehmensangaben umfasst die Qualitätsüberwachung Prüfungen im laufenden Prozess und rund 3.500 Datenpunkte pro Speicher; anschließend folgt ein End-of-Line-Test. Die Zahl beschreibt die Datenerfassung. Wie viele spätere Fehler dadurch verhindert werden, lässt sich aus ihr allein nicht ablesen. BMW Group
Der neue Standort bietet einen Anlass für eine größere Frage: Warum reicht es nicht, eine Batterie am Ende anzuschließen und zu schauen, ob sie Strom liefert? Die Antwort liegt in der Kette zwischen Material, Arbeitsschritt und fertigem Verbund. Jede Stufe hat andere Fehlerbilder. Ein Test wird erst aussagekräftig, wenn klar ist, welche davon er überhaupt erkennen kann.
Eine gute Verbindung und eine gute Zelle sind verschiedene Aufgaben
In der Packmontage müssen bereits gefertigte Zellen unter anderem elektrisch verbunden und in den vorgesehenen Aufbau integriert werden. BMW beschreibt dafür beispielsweise das Reinigen und Laserschweißen von Kontaktflächen sowie weitere Montage- und Abdichtungsschritte. Das Werk produziert damit nicht sämtliche inneren Schichten jeder Zelle selbst. Seine Prozessüberwachung setzt an der Montage des Hochvoltspeichers an. BMW Group
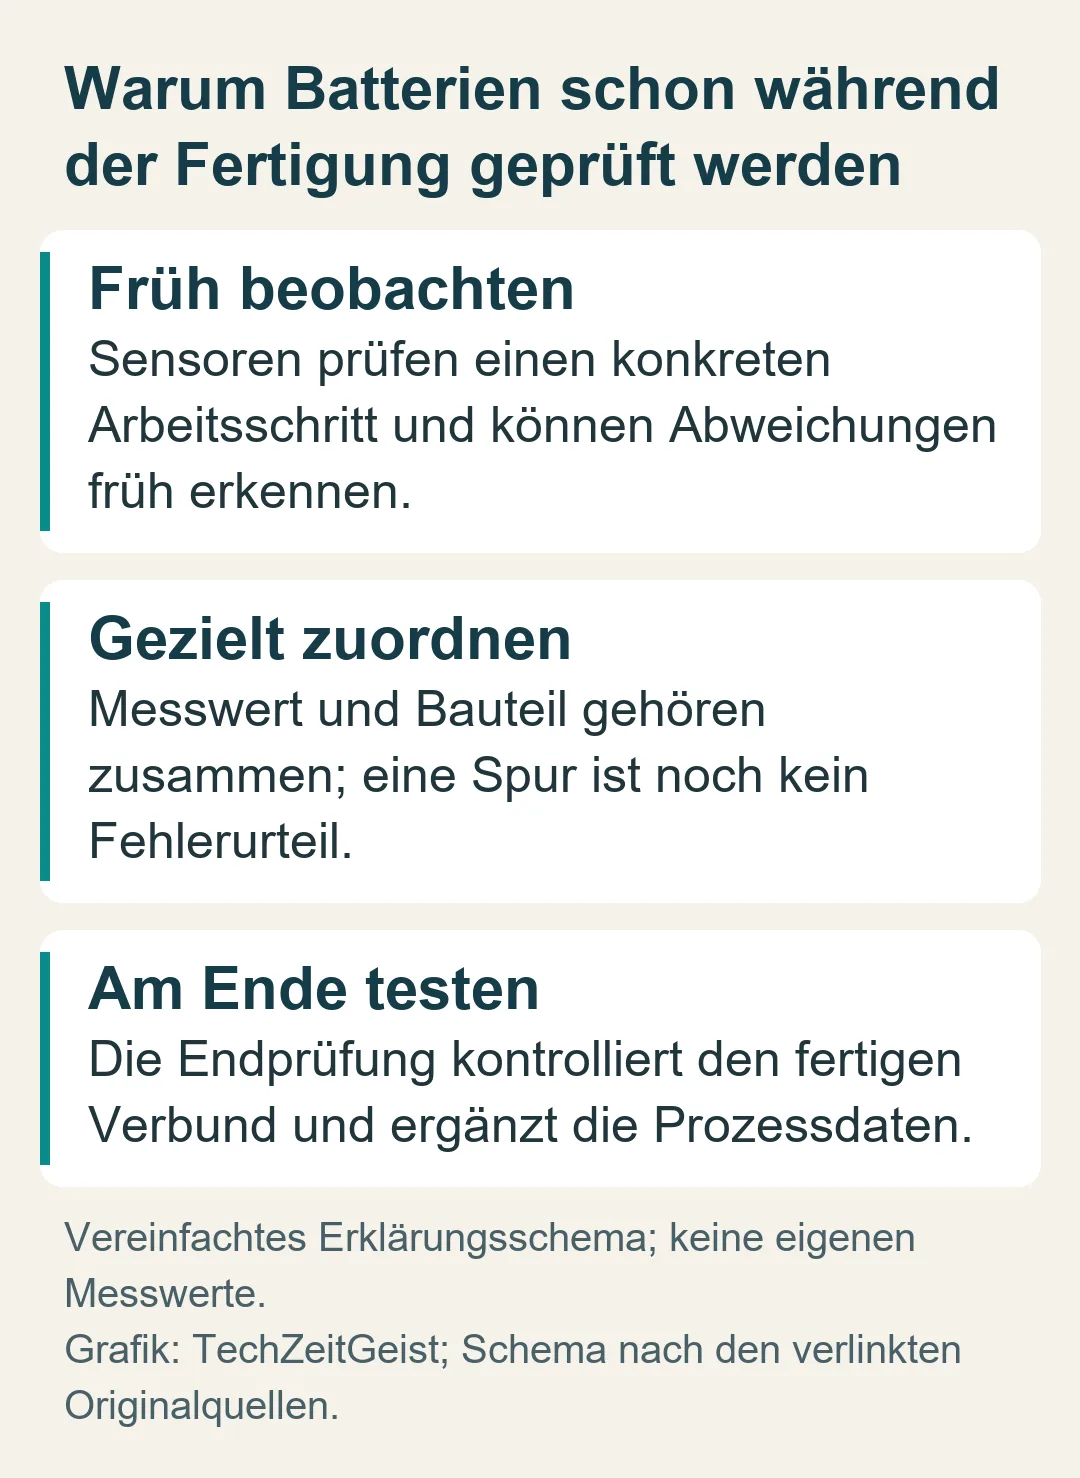
Ein anschauliches Gedankenbeispiel ist eine Verbindung zwischen zwei Bauteilen. Vor dem nächsten Montageschritt lässt sich die bearbeitete Stelle unmittelbar betrachten. Später liegt sie möglicherweise innerhalb eines geschlossenen Aufbaus. Ein elektrischer Test des fertigen Systems kann wichtige Eigenschaften prüfen, ersetzt aber nicht automatisch sämtliche Informationen aus dem Moment der Herstellung. Früh erhobene Daten und spätere Funktionsprüfung ergänzen sich gerade, weil sie verschiedene Ausschnitte sehen.
Weiter vorn in der Lieferkette geht es um andere Eigenschaften. Das US-Forschungszentrum Oak Ridge beschreibt ein Verfahren, das die Beschichtung und Verdichtung von Elektroden mit Sensoren, Bildprüfung und Datenanalyse überwacht. Die beobachteten Größen sollen helfen, Unregelmäßigkeiten früh zu erkennen und Prozessparameter nachzuführen. Das ist ein Technologieangebot des Labors, kein Nachweis, dass genau dieses Verfahren bei BMW eingesetzt wird. Oak Ridge National Laboratory
Dieser Unterschied verhindert ein häufiges Missverständnis: „KI prüft Batterien“ ist keine genaue Beschreibung. Es kann um eine Oberfläche in der Zellfertigung, einen Montageschritt am Pack oder um Messwerte des fertigen Speichers gehen. Ohne den geprüften Gegenstand bleibt die Aussage so unbestimmt wie „ein Arzt untersucht etwas“.
Ein sichtbarer Makel ist noch kein eindeutiges Fehlerurteil
Wie wichtig die genaue Art einer Abweichung ist, zeigt eine ältere Untersuchung aus Oak Ridge. Forschende stellten Testzellen mit gezielt eingebrachten Beschichtungsfehlern her. In diesen Versuchen beeinträchtigten ungleichmäßig beschichtete Bereiche die Leistung stärker als kleine Löcher. Auch die räumliche Verteilung fehlenden Materials spielte eine Rolle. Daraus folgt kein allgemeiner Freibrief für Löcher in Elektroden; der Befund gilt für die untersuchten Zellen und Fehlerformen. Oak Ridge National Laboratory
Für die Qualitätskontrolle steckt darin ein entscheidender Gedanke: Eine Kamera kann eine Stelle finden, die anders aussieht. Ob diese Stelle die Funktion gefährdet, verlangt eine begründete Zuordnung. Die Bewertung muss zwischen harmloser Variation, nachbearbeitbarem Problem und unbrauchbarem Bauteil unterscheiden können. Sonst liefert das System viele Warnungen, aber wenig brauchbare Entscheidungen.
Man kann sich zwei Prüfstationen vorstellen. Die erste markiert jede kleine Abweichung. Die zweite erkennt weniger Stellen, trifft aber zuverlässiger die für die Funktion relevanten Probleme. Welche besser ist, lässt sich ohne diese Unterscheidung nicht entscheiden. Eine hohe Zahl erkannter Auffälligkeiten kann ebenso für empfindliche Messung wie für zu viele Fehlalarme stehen. Dieses Beispiel beschreibt das Bewertungsproblem, keine gemessene Leistung der genannten Anlagen.
Auch eine automatische Korrektur braucht einen solchen Zusammenhang. Erkennt das System eine Abweichung und verändert anschließend einen Prozessparameter, muss überprüft werden, ob diese Handlung die richtige Ursache trifft. Sonst würde die Anlage lediglich auf ein Signal reagieren, dessen Bedeutung unklar bleibt. Messung, Diagnose und Eingriff sind drei verschiedene Schritte.
Daten helfen erst, wenn sie zum richtigen Speicher gehören
Der einzelne Wert erhält zusätzlichen Nutzen durch seine Zuordnung. Für ein vereinfachtes Beispiel: Ein Messwert betrifft eine bestimmte Verbindung zu einem bestimmten Zeitpunkt. Wird später am fertigen Pack eine Auffälligkeit entdeckt, lässt sich mit sauberer Rückverfolgung gezielt nachsehen, welche Arbeitsschritte dieses Bauteil durchlaufen hat. Ohne die Zuordnung bliebe nur ein großer Vorrat unverbundener Zahlen.
Das ist auch der Unterschied zwischen Datensammlung und Prozessverständnis. Ein Archiv kann sehr umfangreich sein, ohne die richtige Frage beantworten zu können. Entscheidend sind nachvollziehbare Beziehungen: Welcher Sensor hat was gemessen? Zu welchem Teil gehört der Wert? Unter welchen Bedingungen entstand er? Welche Grenze galt bei der Bewertung? Erst dann kann eine spätere Untersuchung zwischen einzelnen Fällen und wiederkehrenden Mustern unterscheiden.
Die Förderauswahl des US-Energieministeriums vom Dezember 2024 nennt unterschiedliche Ansätze für verbesserte Batteriefertigung, darunter Sensorik, digitale Modelle und Prozesssteuerung. Damit wird sichtbar, dass Qualität nicht an einem einzigen universellen Prüfschritt hängt. Die Auswahl von Projekten belegt allerdings zunächst ein Entwicklungsprogramm; sie bestätigt noch keine fertigen industriellen Erfolgsquoten. US Department of Energy
Bei der Beurteilung einer Fertigungslinie hilft ein weiterer Vergleich: Eine auffällige Messung an einem einzelnen Arbeitsschritt ist noch kein bestätigter Serienfehler. Würden viele spätere Probleme dieselbe Prozessspur zeigen, wäre das ein anderer Befund als ein vereinzelter Ausschlag ohne erkennbare Folge. Gute Rückverfolgung kann solche Unterschiede sichtbar machen. Sie ersetzt aber nicht die Untersuchung der Ursache. Auch eine Korrelation zwischen Messwert und späterem Ausfall beweist nicht für sich, welcher Eingriff das Problem behebt.
Für Verbraucher erklärt das, warum eine neue Prüftechnik zunächst als Verbesserung des Herstellungsprozesses beschrieben werden sollte. Eine konkrete Haltbarkeitszusage braucht passende Erfahrungen über Nutzungszeit und Bedingungen. Zwischen einem schärferen Blick auf die Produktion und einem belegten langlebigeren Produkt liegt eine zusätzliche Prüfung.
Warum der Endtest trotzdem bleibt
Wer jeden einzelnen Schritt beobachtet, könnte versucht sein, den abschließenden Test für überflüssig zu halten. Doch der fertige Verbund ist ein eigener Prüfgegenstand. Ein System kann erst nach dem Zusammenbau als Ganzes beurteilt werden. Prozessdaten erzählen, wie es entstand; der Endtest prüft ausgewählte Eigenschaften des Ergebnisses. Keine der beiden Perspektiven ersetzt die andere vollständig.
Auch der spätere Betrieb stellt zusätzliche Anforderungen. Eine Prüfung vor Auslieferung geschieht unter ihren festgelegten Bedingungen. Ein Auto erlebt danach wechselnde Temperaturen, Belastungen und Nutzungsweisen. Daraus folgt nicht, dass Produktionsprüfungen wenig wert wären. Es bedeutet, dass ihr Geltungsbereich klar benannt werden muss. Eine erfolgreiche Abnahme ist ein belastbarer Schritt, aber keine Garantie für jedes zukünftige Ereignis.
Für die Bewertung neuer Batteriefabriken ist deshalb weniger die größte Datenzahl entscheidend als das Zusammenspiel der Prüfungen. Gute Fragen lauten: Welche Fehler soll ein Verfahren finden? Wie werden Auffälligkeiten bewertet? Lassen sich Daten einem konkreten Bauteil zuordnen? Was prüft der abschließende Test zusätzlich? An diesen Punkten wird eine Qualitätszusage verständlich. Die Batterie wird nicht durch das Sammeln von Zahlen zuverlässig, sondern durch einen Fertigungsprozess, in dem Beobachtung, Bewertung und überprüfte Korrektur zusammenpassen.
Quellen
- BMW Group: Serienproduktion gestartet: Werk Irlbach-Straßkirchen (2026-10-02)
- Oak Ridge National Laboratory: Real-time Anomaly Detection in Densification of Electrode Coating Material (2025-12-05)
- Oak Ridge National Laboratory: Identifying degradation mechanisms with coating defects (2019-04-22)
- US Department of Energy: Funding selections: transformative battery manufacturing (2024-12-19)
Für diesen Artikel wurden KI-gestützte Recherche- und Editierwerkzeuge verwendet. Der Inhalt wurde redaktionell geprüft.